



更新时间:2026-09-15 12:20:38 ip归属地:西藏,天气:阵雨转小雨,温度:7-18 浏览次数:15 公司名称: 一名钢铁集团(西藏分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 408 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 范围 | 钢板 热镀锌h型钢供应范围覆盖西藏 拉萨市、昌都市、阿里市、林芝市、那曲市、日喀则市、山南市等区域。 |


主营产品、
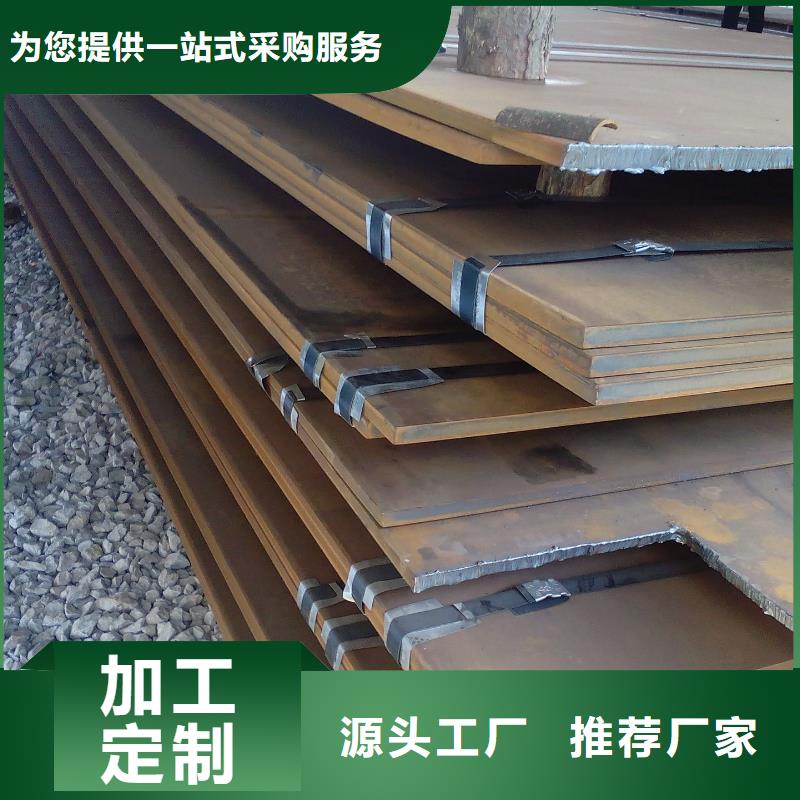
钢板 15#钢板 20#钢板 25#钢板 30#钢板 35#钢板 45#钢板 50#钢板 60#钢板 10号钢板 15号钢板 20号钢板 25号钢板 30号钢板 35号钢板 45号钢板 50号钢板 60号钢板 150号钢板
指利用天然气火焰(氧-天然气)将被切割的金属预热到能够剧烈燃烧的燃点,再释放出高压氧气流,使金属进一步剧烈氧化并将燃烧产生的熔渣吹掉形成切口的过程。1.范围:本标准适用于原材料切割下料的加工过程。适用于以火焰切割及等离子切割作为切割方式的切割下料过程。


3.4气割前去除钢材表面的污垢,油脂,并在下面留出一定的空间,以利于熔渣的吹出。气割时,割炬的移动应保持匀速,割件表面距离焰心尖端以2~5mm为宜,距离太近会使切口边沿熔化,太远热量不足,易使切割中断。
3.5在进行厚板切割时,预热火焰要大,气割气流长度超出工件厚度的1/3。割嘴与工件表面约成10°~20°倾角,使零件边缘均匀受热。
3.6为了防止气割变形,操作过程中应注意以下几个方面:
3.6.1在钢板上切割不同尺寸的工件时,应先切割小件,后割大件;
3.6.2窄长条形板的切割,长度两端留出50mm不割,待割完长边后在割断,或者采用多割炬的对称切割的方法。
3.6.3直条切割时应注意各个切割割嘴的火焰强弱应一致,否则易产生旁弯。
4.热切割质量控制
4.1切割过程中,应随时注意观察影响切割质量的因素,保证切割的连续性。
4.2工艺参数对气割的质量影响很大,常见的气割断面缺陷与工艺参数的关系如下所示:
气割表面缺陷和原因分析


一名钢铁集团(西藏分公司)所有 西藏本地附近热镀锌槽钢、西藏本地热镀锌槽钢、西藏本地热镀锌圆钢产品从原材料采购、生产过程 到包装、运输和售后服务等环节都有完善的管理体系,实行的优质服务。

